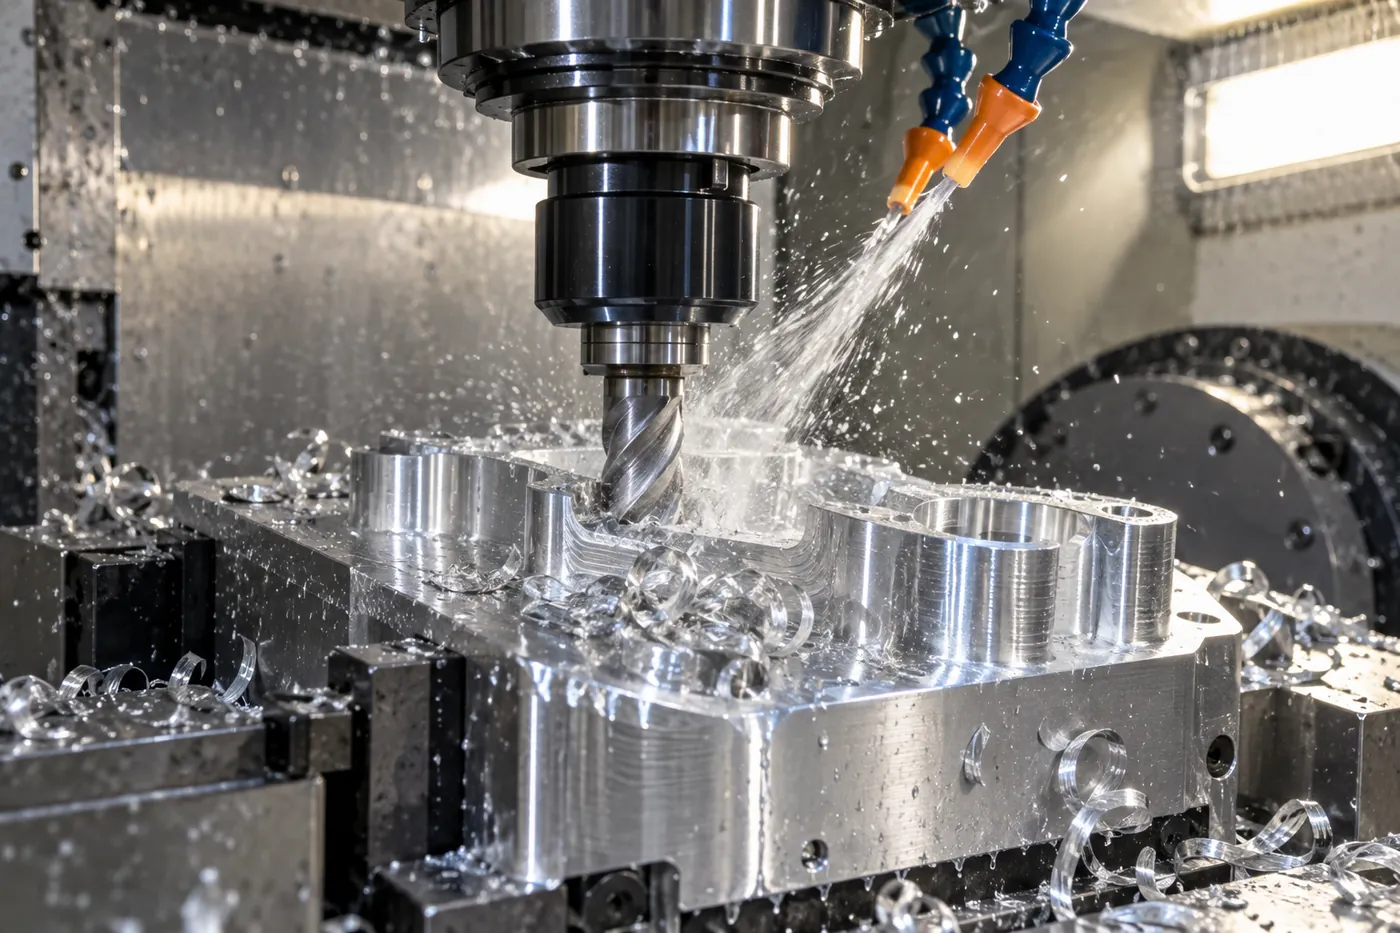
半導体製造装置
真空チャンバ用アルミフランジ
- 材質
- A5052(t20 ブロック)
- 数量
- 12 個
- 納期
- 8 営業日
- 加工
- マシニング 3 軸 + 検査
シール面の平面度 0.02mm 指定。粗削りのあと一晩置いて材料の反りを出しきってから仕上げ削りを入れ、12 個すべて 0.015mm 以内に収めました。
トップ / 加工事例と設備
Works & Equipment
お客様の許可をいただけた 6 件を、材質・板厚・数量・納期まで載せています。似た形状なら、ほぼ同じ納期でお受けできます。金額は案件ごとに条件が違うため載せていませんが、見積は 24 時間以内にお返しします。
Case Studies
半導体製造装置
シール面の平面度 0.02mm 指定。粗削りのあと一晩置いて材料の反りを出しきってから仕上げ削りを入れ、12 個すべて 0.015mm 以内に収めました。
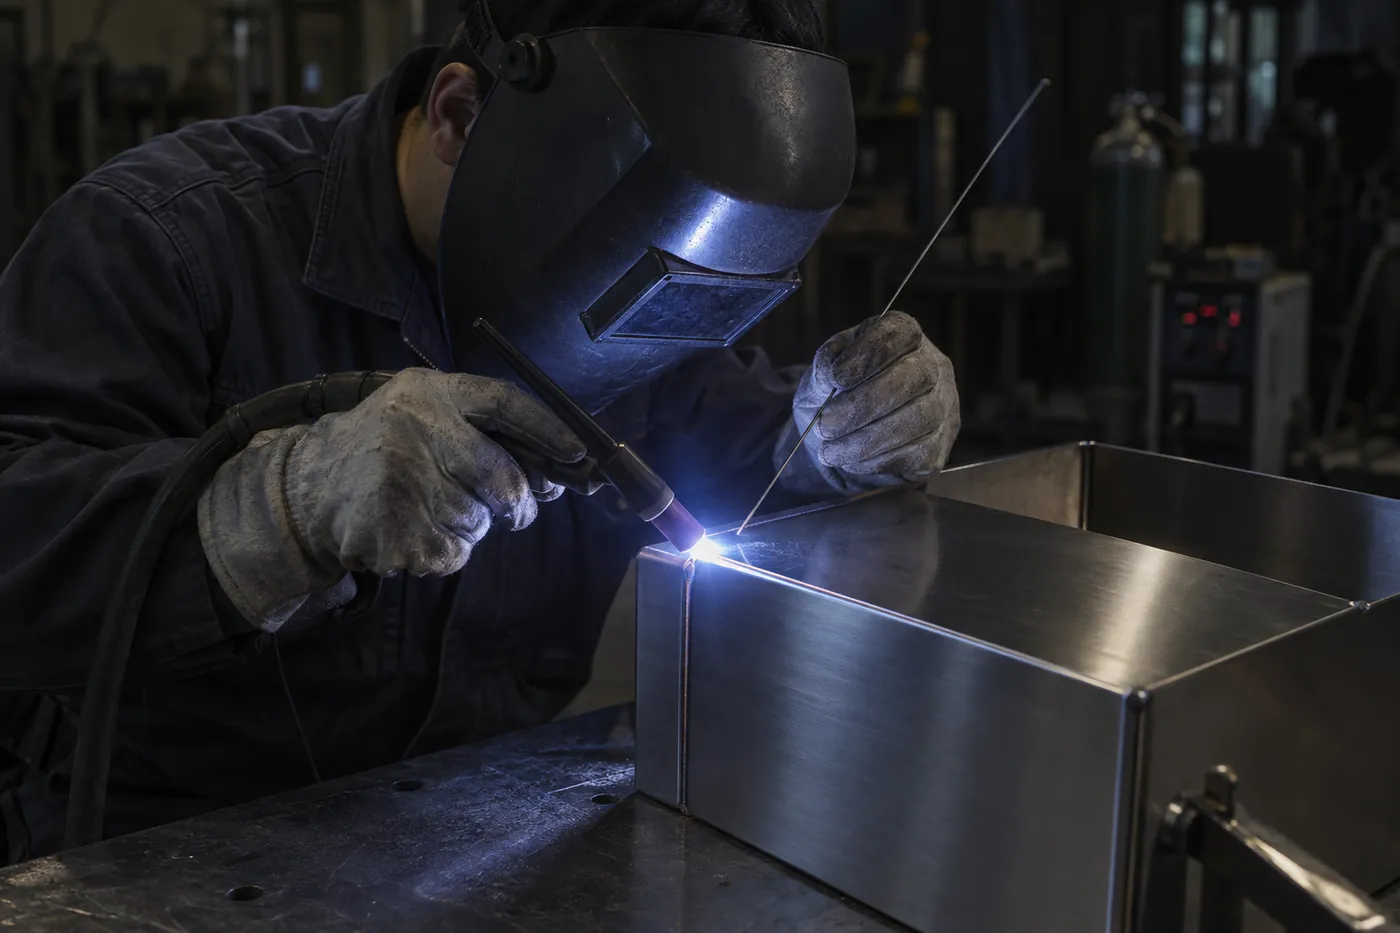
分析・計測機器
正面から溶接跡が見えない指定。裏当てを入れて内側から溶接し、表面は #400 バフ仕上げ。2 台目以降は溶接条件を記録して使い回し、1 台あたり 40 分短縮しました。
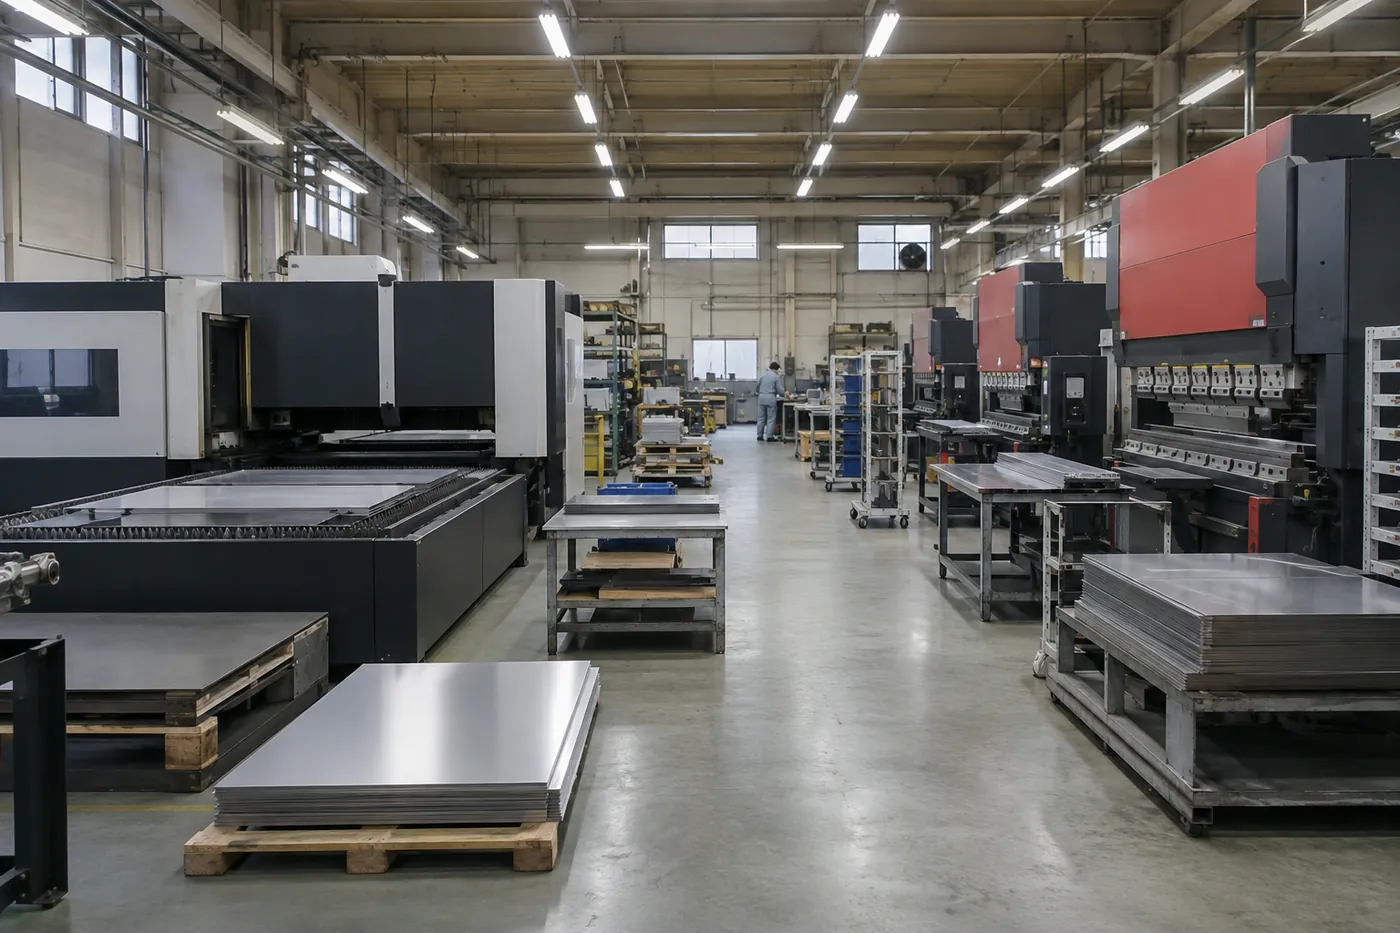
食品機械
洗浄水がブラケットの角にたまる形状だったため、R3 に変更する提案をして採用いただきました。衛生面の手直しが後工程で出なくなりました。
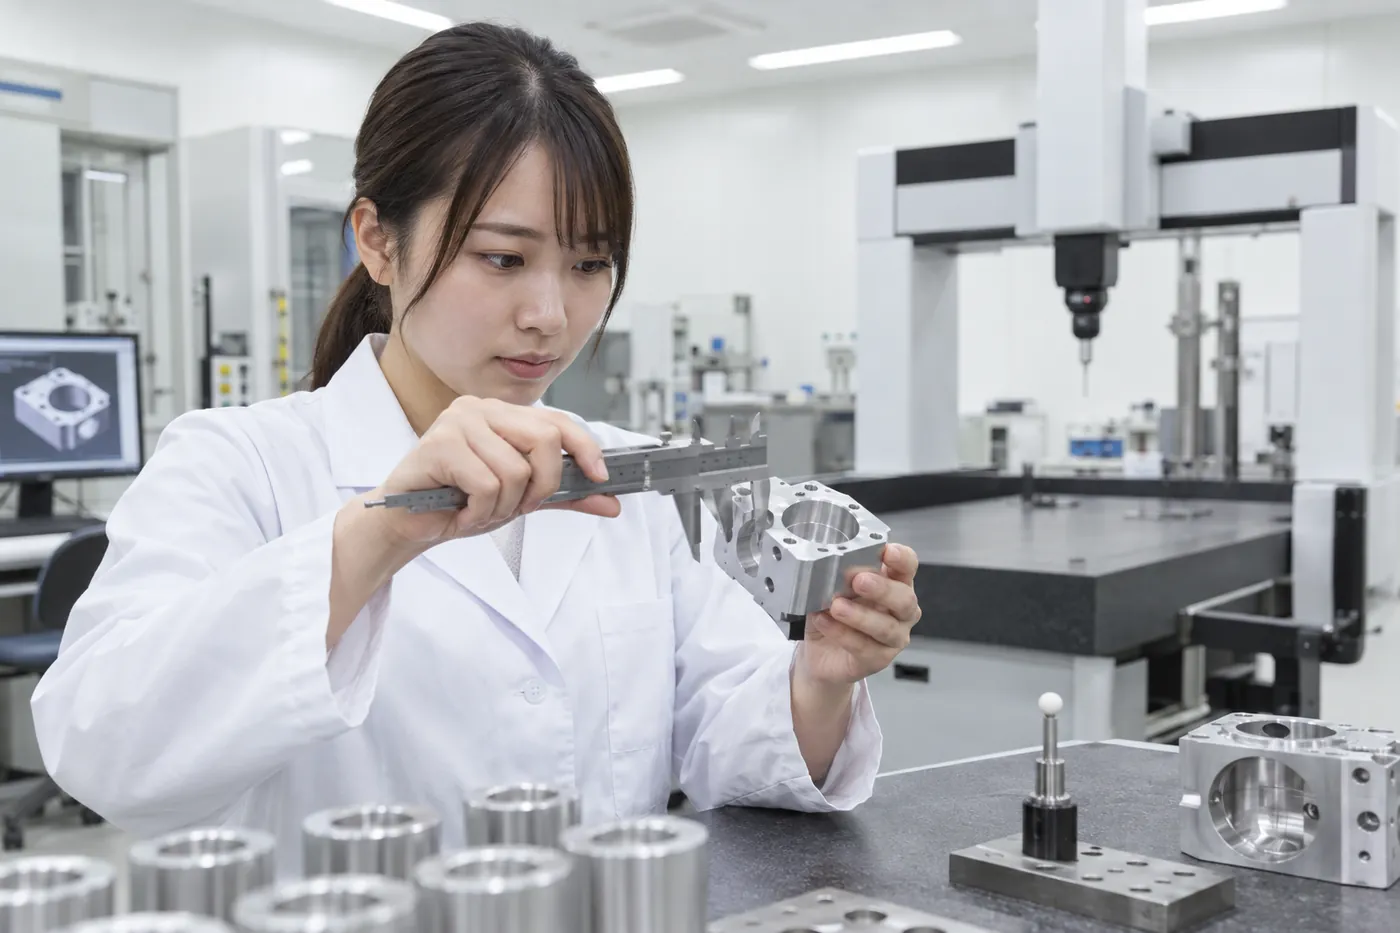
医療機器
穴位置公差 ±0.01mm・全数検査の指定。5 軸で段取りを 1 回にまとめ、3 軸で作った前回より 1 個あたり 18 分短縮。測定結果は全数分を成績書にして納品しました。
産業用ロボット
樹脂は削ったあとに寸法が動きます。加工後 48 時間置いてから再測定する手順を入れ、出荷時点で全数 ±0.05mm 以内に収めました。
電機・制御盤
屋外仕様のため、扉まわりにパッキン溝を追加。塗装後にヒンジとガスダンパーまで組んで納品し、お客様側の組立工数を 1 面あたり 30 分減らしました。
Equipment List
本社工場(川口市川口)と第 2 工場(川口市領家)の設備です。機械加工は 2026 年 7 月に第 2 工場へ移しました。
| 機械名 | メーカー | 台数 | 加工範囲・能力 |
|---|---|---|---|
| ファイバーレーザー加工機 LC-3015F | ニシカワ工機 | 2 台 | 1500 × 3000mmSUS t12/AL t10/SPCC t16 |
| タレットパンチプレス TP-255 | ニシカワ工機 | 1 台 | 1270 × 2500mm金型 58 ステーション |
| NC ベンダー BD-3113 | サンリョウ機械 | 3 台 | 曲げ長 3100mm加圧力 135t |
| NC ベンダー BD-1253 | サンリョウ機械 | 1 台 | 曲げ長 1250mm小物専用・段取り 5 分 |
| 立形マシニングセンタ VM-850 | コウエイ工業 | 4 台 | 800 × 500 × 500mm |
| 5 軸マシニングセンタ FX-520 | コウエイ工業 | 1 台 | φ520 × 400mm2026 年 9 月導入 |
| NC 旋盤 TL-320 | トウホク製作所 | 2 台 | φ320 × 550mm |
| TIG 溶接機 TW-350 | ヤマト精機 | 6 台 | ステンレス・アルミ・鉄板厚 0.8 〜 9.0mm |
| 半自動溶接機 MW-280 | ヤマト精機 | 2 台 | 鉄・ステンレス板厚 1.6 〜 9.0mm |
| スポット溶接機 SW-150 | ヤマト精機 | 1 台 | 板厚 0.8 〜 3.2mm |
| 三次元測定機 CM-776 | アオバテクノ | 1 台 | 700 × 700 × 600mm測定精度 1.9 + 3L/1000 μm |
| 画像測定機 IM-320 | アオバテクノ | 1 台 | 300 × 200mm穴位置の全数確認用 |
※ 横にスクロールしてご覧ください。表は代表機のみで、バフ研磨機・タッピング盤・バンドソーなどを含めて全 23 台です。メーカー名はこのサンプル用の架空の名称です。
Quality Control
ISO 9001 の認証は取得していませんが、同じ考え方で手順を文書化し、検査記録を 5 年保管しています。半導体装置・医療機器のお客様には、要求に応じて検査成績書を全数分お出しします。
加工した本人ではなく、検査専任の担当が測ります。自分が作ったものは、どうしても甘く見てしまうためです。三次元測定機 1 台と画像測定機 1 台を温度管理された検査室に置き、測定は室温 20 ± 2℃ で行っています。
不具合が出たときは、その日のうちに原因を工程まで遡って特定し、対策を 1 枚の紙にして記録します。同じ不具合の再発は、直近 3 年で 2 件でした。
STEP 01
材料が届いた時点で、材質証明書(ミルシート)と板厚・寸法を照合します。材料違いはここで止めます。
STEP 02
1 個目が上がった時点で、図面の全寸法を測ります。ここで合格するまで 2 個目に進みません。
STEP 03
曲げ角度・穴位置など、後から直せない寸法を工程ごとに抜き取りで測ります(ロットあたり 3 点以上)。
STEP 04
外観・寸法・数量を確認し、記録を残します。全数検査のご指定があれば、成績書を添えて納品します。
Request a Quote
事例と近いものがあれば、その事例名を書き添えてください。過去の段取りを流用できるぶん、見積も納期も早くなります。